
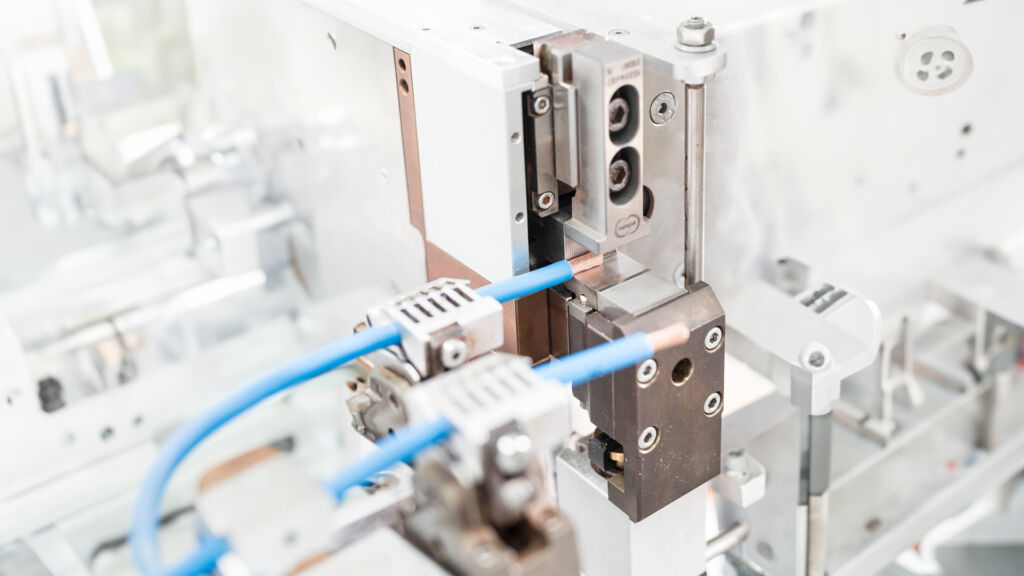
Ein zentraler Aspekt der Automatisierung ist die Auswahl des richtigen Leitungsmaterials. Die Design Guidelines empfehlen, auf eine reduzierte Anzahl von Drahtvarianten (z.B. Typ, Querschnitt und Farbe) zu setzen, da dies den Automatisierungsprozess vereinfacht und die Effizienz in der Produktion steigert. Insbesondere die Sequenzierfähigkeit der Drähte, also die Möglichkeit, sie in einem automatisierten Ablauf richtig anzuordnen, ist entscheidend. Neben der Reduktion der Lagerhaltungskosten können die Investitionskosten für das Equipment ebenfalls reduziert werden. Der Leitfaden betont auch die Vorteile von Einzelleitungen, die sich besonders gut für automatisierte Prozesse eignen, da sie leichter verarbeitet werden können als mehradrige Kabel oder Massivdrähte. Mehradrige Leitungen sind ebenfalls möglich, erfordern jedoch unterteilte Prozesse für ihre automatisierte Verarbeitung. Die Qualität der verwendeten Leitungen ist ein weiterer entscheidender Faktor für die Prozessstabilität und Automatisierbarkeit. Die Verpackungseinheiten des Leitungsmaterials beeinflussen ebenfalls die Komplexität des Automatisierungsprozesses. So sind beispielsweise kleine Spulen oder lose Ringe ungeeignet, da sie häufig zu Problemen wie Knoten- oder Drallbildung führen, was die automatische Zuführung erschwert. Große Spulen, die sich ohne Umwege abrollen lassen, sind die beste Wahl für eine automatisierte Verarbeitung.
Aderendbehandlung
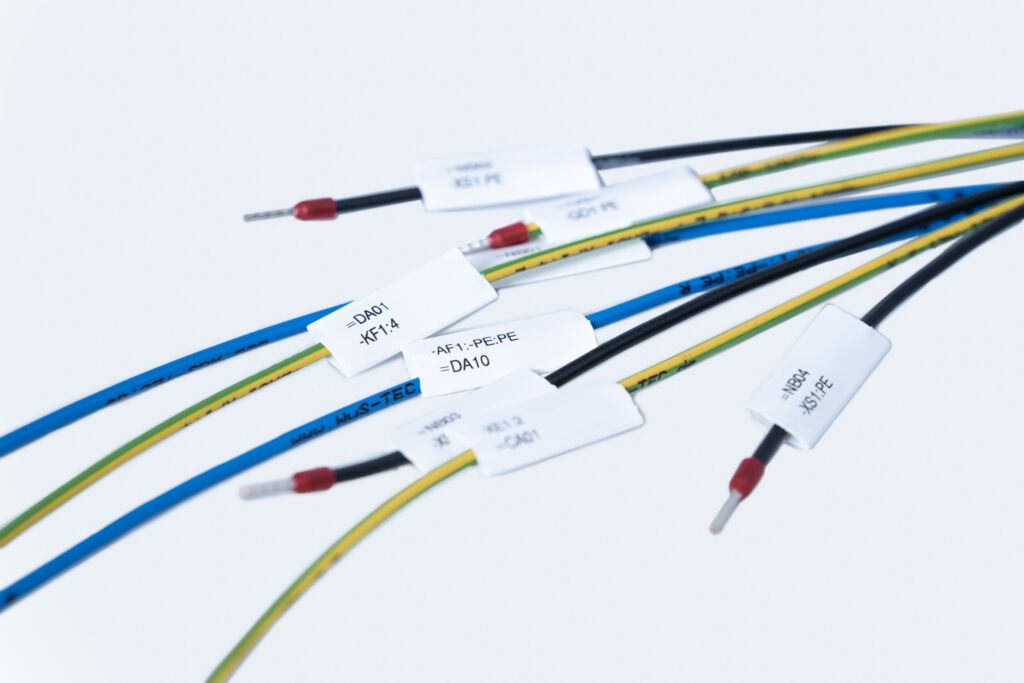
Für die Aderendbehandlung, die den Abschluss des Drahtes vor seiner Verbindung beschreibt, bietet der Leitfaden ebenfalls klare Empfehlungen. Ein wichtiger Schritt zur Automatisierung ist die Standardisierung dieser Prozesse. Die Design Guidelines schlagen vor, auf kompakte Aderendhülsen und offene Kontakte zu setzen, da diese einfacher zu verarbeiten sind und sich gut in automatisierte Systeme integrieren lassen. Offene Kontakte ermöglichen eine einfache Überwachung des Crimpvorgangs, bei dem der Draht mechanisch in den Kontakt eingefügt wird. Geschlossene Kontakte hingegen sind komplexer und teurer in der Verarbeitung. Der Leitfaden empfiehlt, lose gedrehte Kontakte, wo möglich, durch gegurtete offene Kontakte zu ersetzen, um die Automatisierung weiter zu vereinfachen. Es gibt auch Alternativen zur herkömmlichen Aderendhülse, wie das Ultraschall- und Widerstandsschweißen. Beide Verfahren bieten eine feste, saubere Verbindung und ermöglichen flexible Anpassungen in der Fertigung, wie zum Beispiel unterschiedliche Querschnitte oder Längen der zu verarbeitenden Drähte. Für unvorverzinnte Drähte wird die Ultraschallverdichtung verwendet, die dabei weniger aufwendig und energieeffizienter als Widerstandschweissen gilt. Widerstandsschweißen ist dagegen eine gute Alternative für verzinnte Drähte und Litzen und bietet ebenfalls flexible Anpassungsmöglichkeiten bei den Drahtquerschnitten. Ein wichtiger Punkt der Aderendbehandlung ist die Wahl der richtigen Crimptechnologie, um eine hohe Qualität der Verbindung sicherzustellen. Band-Aderendhülsen auf Rollen eignen sich besonders gut für die Automatisierung, und die Fertigungstoleranzen beim Außendurchmesser der Drähte und dem Innendurchmesser der Aderendhülsen müssen exakt passen, um eine reibungslose Verarbeitung zu gewährleisten.
Markierung
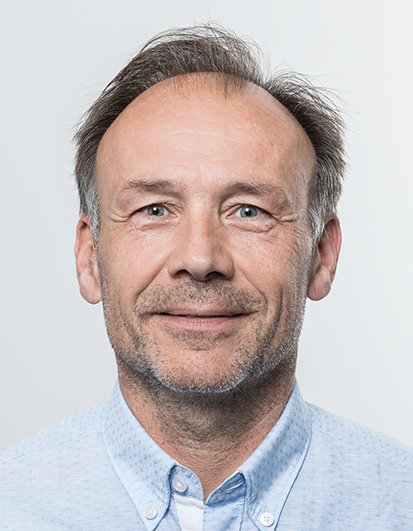
Ein weiteres Schwerpunktthema der Design Guidelines ist die Markierung der Drähte. Diese ist nicht nur für die Fertigung, sondern auch für die Wartung und Fehlersuche von Vorteil, da sie eine eindeutige Identifikation der Drähte und deren Verbindungen ermöglicht. Eine klare und gut sichtbare Markierung der Drähte erhöht die Qualität und Effizienz in der Produktion und erleichtert die spätere Instandhaltung. Für die Markierung werden drei Technologien hervorgehoben, die sich unterschiedlich gut für den automatisierten Prozess eignen: Die direkt auf den Draht aufgedruckte Tintenstrahlmarkierung, die Schlauchbeschriftung und die Clip- oder Folienmarkierung. Die Tintenstrahlmarkierung bietet dabei die höchsten Automatisierungsmöglichkeiten, da sie direkt in den Fertigungsprozess integriert werden kann. Sie ist besonders effektiv, da sie auf nahezu allen Drahtfarben lesbare Ergebnisse liefert und mit hoher Geschwindigkeit arbeitet. Die Schlauchbeschriftung bietet ebenfalls eine gute Automatisierbarkeit, erfordert jedoch im Vergleich zum Tintenstrahldruck einen höheren Aufwand. Clip- und Folienmarkierungen sind hingegen weniger gut geeignet.
Automatisierte Drahtkonfektion
Der Einsatz der heute am Markt gängigen E-CAD-Systeme zur Erzeugung von Drahtlisten unterstützt die Automatisierung. Diese Listen enthalten Informationen zu Drahttyp, Querschnitt, Farbe und Aderendbehandlung. Der Prozess Data2Wire beschreibt den Datenfluss von der Erstellung eines Schaltplans bis zur automatischen Drahtkonfektion – inklusive der aufgedruckten Verdrahtungsinformation. Ein Schemalesen ist somit nicht mehr notwendig. Für die automatisierte Drahtkonfektionierung – aber auch für die Arbeitsvorgänge wie Schneiden, Crimpen oder Abisolieren – bietet Komax ein umfangreiches Hardware-Portfolio, beispielsweise in Form der Zeta-Produktreihe.