
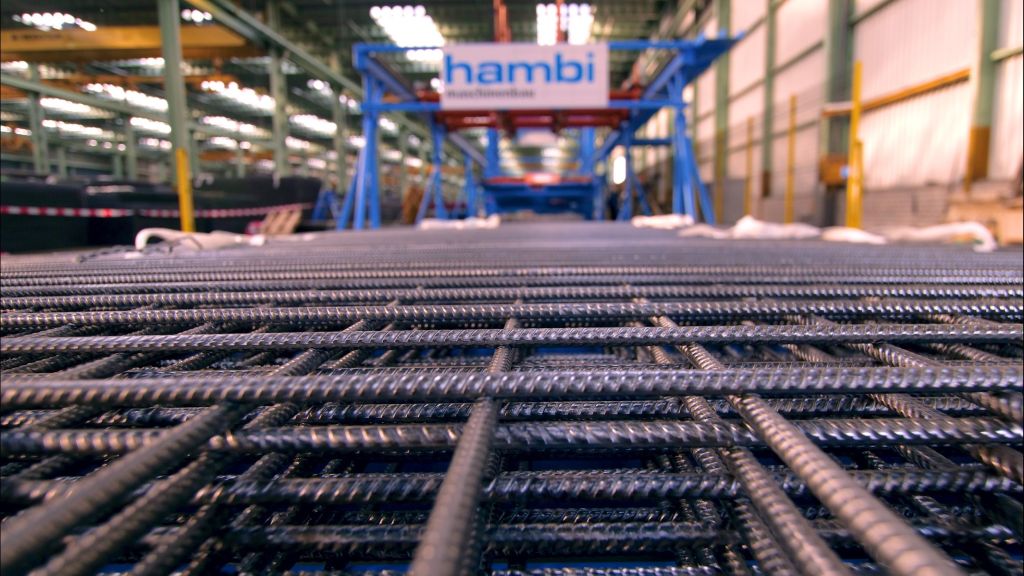
Bei der Herstellung von Baustahlmatten wird zunächst Stahldraht von einem Coil abgewickelt und gerichtet. Dabei erhalten die Drähte auch ihre typische Rippung. Anschließend verschweißt eine automatisierte Maschine die Drähte zu einer Matte mit Quer- und Längsstäben. Um eine optimale Anlagenauslastung zu erreichen, produziert die Schweißmaschine die Matten im Maximalformat. Da auf der Baustelle in der Regel kleinere Formate verwendet werden, müssen die Matten auf das passende Maß zugeschnitten werden. Dieser Vorgang war in der Vergangenheit sehr personalintensiv, da es keine automatisierte Lösung gab. Bis zu sechs Personen sind nötig, um die schweren Matten zu heben und auf der Schneidemaschine zu positionieren. Es wird immer schwieriger, Personal für diese anstrengende und monotone Arbeit zu finden. Das Unternehmen van Merksteijn International, das täglich 3.400t Betonstahl verarbeitet, suchte daher nach einer automatisierten Lösung.
Maschinenbauer spezialisiert auf Baustahlmatten
Fündig wurde das Unternehmen bei Terhoeven. Die Firma bietet unter der Marke Hambi Maschinenbau Lösungen für diesen Bereich an. Das Spektrum reicht von kleinen Biegebänken, die auf Baustellen eingesetzt werden, bis hin zu großen Maschinen für Eisenbiegereien und Mattenhersteller.
Im Auftrag von van Merksteijn entwickelte der Maschinenbauer eine Anlage, die das Handling, Schneiden und Stapeln der Baustahlmatten vollautomatisch durchführt. Die ASA (Automatische Schneidanlage) vereinzelt zunächst die oberste Matte des Stapels, hebt sie an und transportiert sie zur Einschubeinheit. Die Einschubeinheit schiebt die Matte in die Schlagschere, bis das eingestellte Längenmaß erreicht ist. Anschließend schneidet die Schlagschere die Matte und der Mattenausschub transportiert das geschnittene Teilstück zum Mattenwender. Im letzten Schritt stapelt die Anlage die Matten. Dabei dreht der Mattenwender jede zweite Matte. Durch diesen Drehvorgang wird die Stapelhöhe minimiert, da die Teilstücke ineinander verschachtelt werden.
Vereinzeln und Anheben der Matten
Das Abheben der obersten Matte vom Stapel erscheint zunächst relativ einfach. „Für die Automatisierung ist dieser Schritt aber eine große Herausforderung“, erklärt Stefan Broeckmann, der bei Terhoeven für Konstruktion und Entwicklung zuständig ist. Die Fertigungstoleranzen der Baustahlmatten liegen im Zentimeterbereich, für das Handling ist aber eine Genauigkeit von weniger als 1mm erforderlich. Außerdem liegen die einzelnen Matten nicht ordentlich im Stapel.
Der erste wichtige Schritt ist die Ermittlung der tatsächlichen Lage der Matte und damit der Greifpunkte, an denen die Greifer die Matte anheben können. Marc Orgassa, Geschäftsführer von Orgassa, die mit der Automatisierung beauftragt wurden, erläutert das Verfahren: „Eine Kombination aus Bildverarbeitung mit moderner Kameratechnik und Lasersensoren erkennt die tatsächliche Lage der Greifpunkte, so dass die Matten zielgenau gegriffen werden können“.
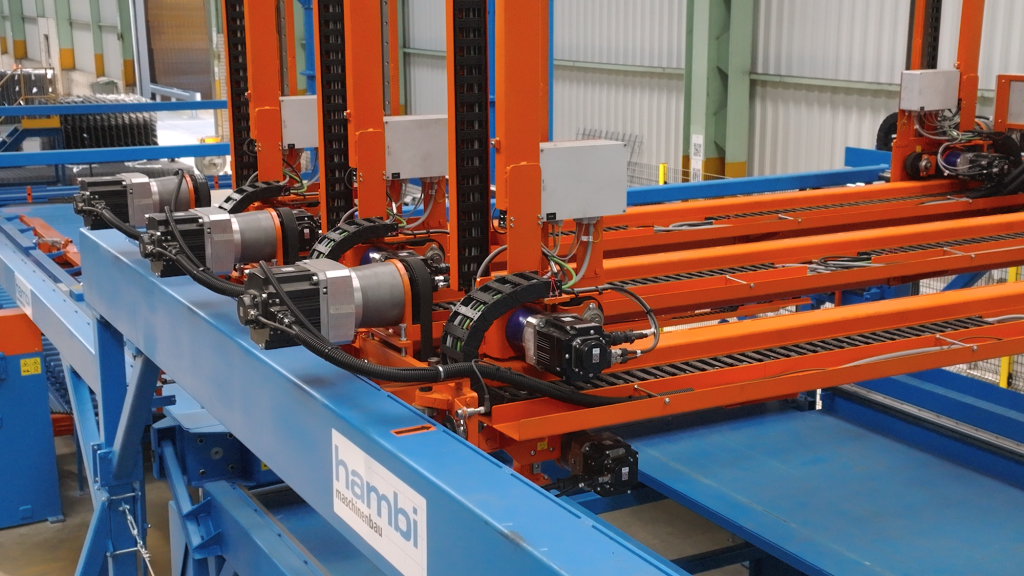
Wenn die insgesamt sechs Greifer die Baustahlmatte anheben, stellt sich die nächste Herausforderung. Beim Anheben biegt sich die Matte durch, wodurch horizontale Kräfte auf die Hebevorrichtungen wirken. „Um dies auszugleichen“, erklärt Orgassa, müssen die Abstände zwischen den einzelnen Aufnahmepunkten korrigiert werden. Deshalb sind für jeden der sechs Punkte drei separat arbeitende Antriebe notwendig, um die Greifer in alle drei Raumrichtungen bewegen zu können. Im Betrieb müssen die Antriebe präzise und synchron angesteuert werden.
Antriebstechnik und Automatisierung aus einer Hand
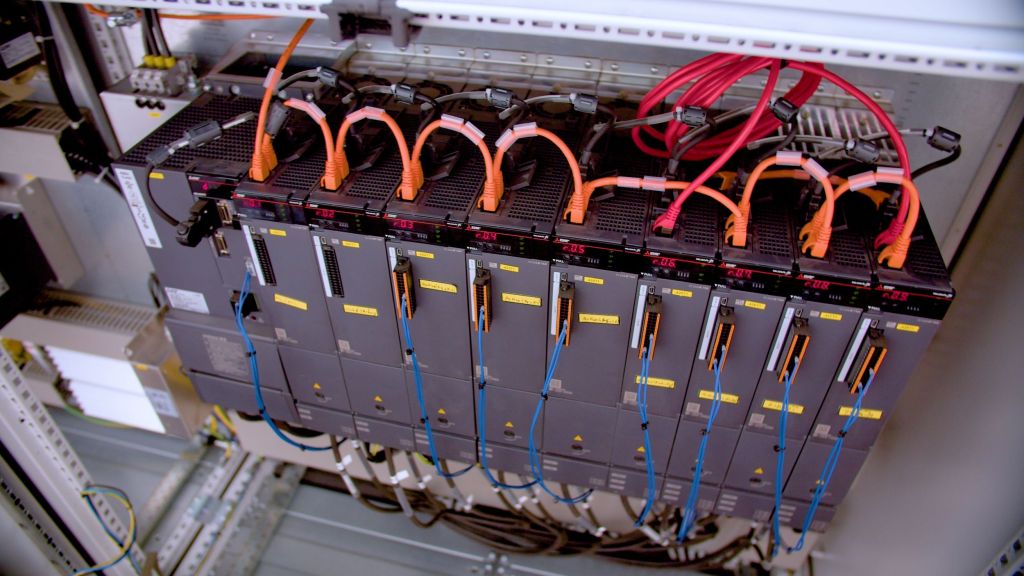
Um die Verformung der Matten beim Heben auszugleichen, sind 18 Antriebe für das Hubwerk erforderlich, hinzu kommen vier weitere Antriebe für den Transport der Matten innerhalb der Anlage und das Wenden vor dem Abstapeln. Zum Einsatz kommen jeweils Servoantriebe von Mitsubishi Electric mit entsprechenden Servoverstärkern. Die Motoren der Baureihe MR-J5 sind kompakt und bieten eine hohe Dynamik. Die zugehörigen Servoverstärker lassen sich über Zwischenkreise koppeln – die Bremsenergie eines Antriebs kann so direkt für einen anderen Antrieb genutzt werden. Auch eine Netzrückspeisung ist mit den Servoverstärkern möglich. Insgesamt kann so eine hohe Energieeffizienz in der Anlage erreicht werden. „Mit dem Motion Controller können wir die geforderte Synchronität der Antriebe optimal umsetzen“, nennt Orgassa einen wichtigen Grund für die Entscheidung für dieses System.