
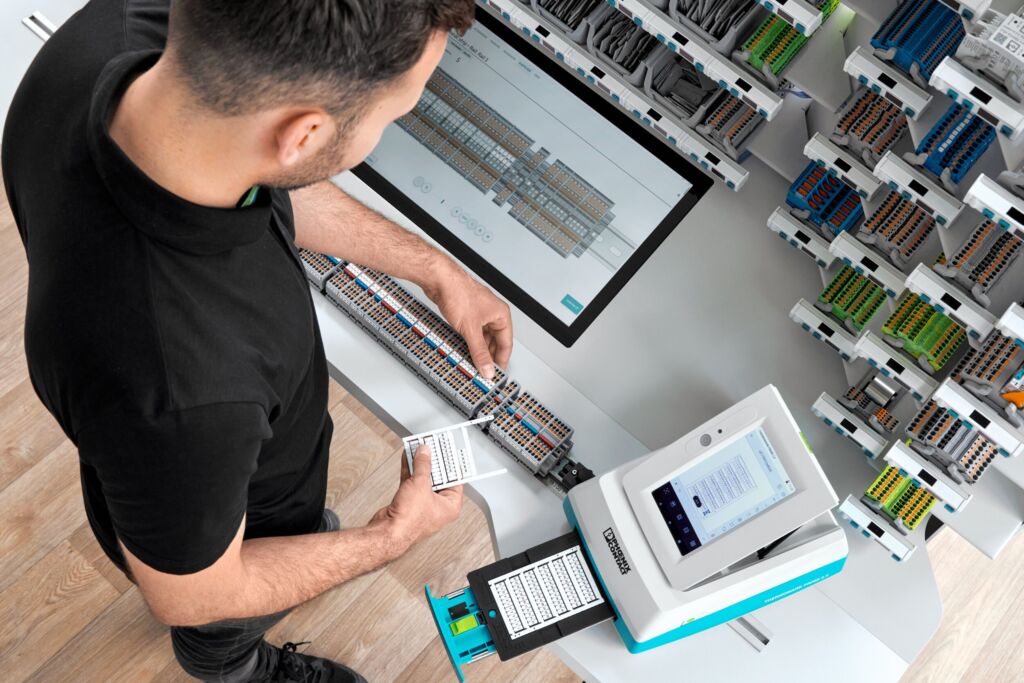
Trotz des zunehmenden Grads der Automatisierung im Schaltschrankbau prägen überwiegend manuell ausgeführte Tätigkeiten die Montage. Automatisierte Teilprozesse findet man vor allem im Bereich der Material- und Arbeitsvorbereitung. Hierzu gehören z. B. die mechanische Vorbereitung der Montageplatte und des Schaltschrankgehäuses, das Ablängen der Verdrahtungskanäle und Tragschienen sowie die Vorkonfektionierung der Leiter. Die manuellen Tätigkeiten in der Montage reichen von der Kommissionierung der einzelnen Komponenten und Halbzeuge über die Montage im Schaltschrank bis hin zur Verdrahtung und Prüfung. Die Arbeiten erfolgen überwiegend direkt auf der bereits im Schaltschrank montierten Montageplatte. Häufig führt eine qualifizierte Fachkraft diese Tätigkeiten durch. Um die oben genannten Problemstellungen zu lösen, müssen die Montageprozesse genau analysiert werden. Im ersten Schritt wird die direkte Montage im Schaltschrank in eine vorgelagerte Baugruppenmontage überführt.
Softwaregestützte
Tragschienenbestückung mit
Werkerassistenzsystemen
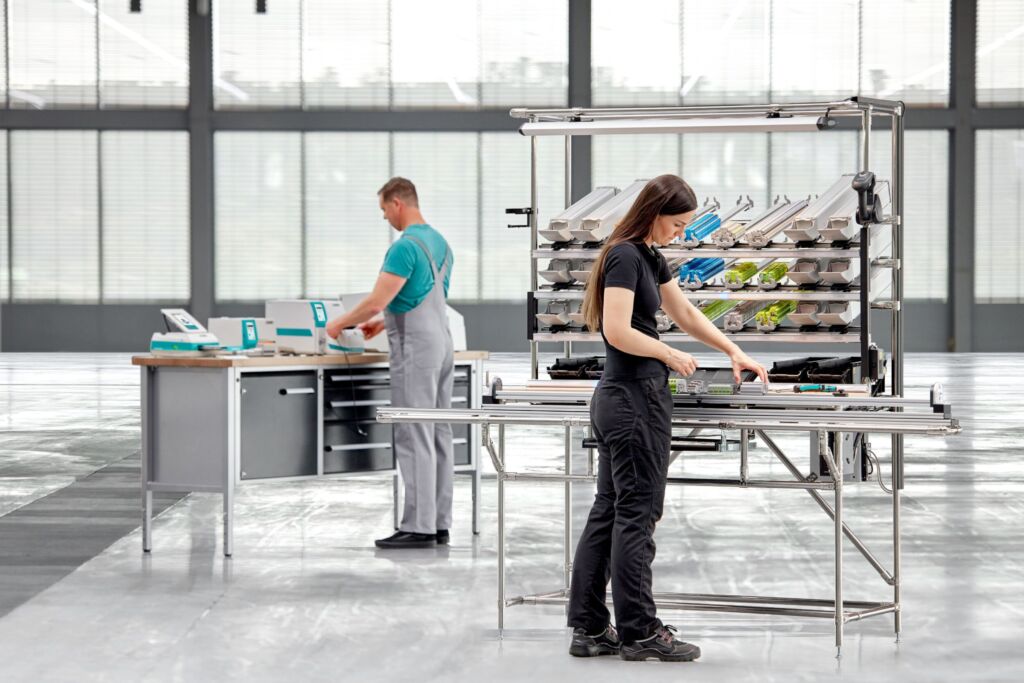
In einer vorgelagerten Baugruppenmontage wird die Tragschiene zuerst vollständig bestückt und anschließend im Schaltschrank eingebaut. Durch eine digitale Aufbereitung der Schalt- und Aufbaupläne sowie optimierte Arbeitsplätze mit Werkerassistenzsystem lassen sich sämtliche Tätigkeiten im Rahmen der vorgelagerten Baugruppenmontage effizienter gestalten. Die Basis für ein solches Werkerassistenzsystem im Montageprozess des Schaltschranks ist die Datendurchgängigkeit vom Engineering bis in die Fertigung. Nahezu alle gängigen ECAD-Systeme verfügen über eine Exportfunktion bzw. bidirektionale Schnittstelle zu einer Engineering-Software wie z. B. dem Clipx Engineer von Phoenix Contact. Im Anschluss an den Export werden alle Komponenten, Funktionen, Anschlussquerschnitte und Kennzeichnungsinformationen in der Engineering-Software übernommen und der Werkerassistenz-Software bereitgestellt. Die Engineering-Software dient somit als zentrale digitale Datenbasis für den gesamten Fertigungsprozess im Schaltschrankbau. Die Datendurchgängigkeit vom Engineering in die Fertigung vermeidet papierbasierte Medienbrüche. Zudem stellt die Werkerassistenz-Software nur die Informationen bereit, die für den jeweiligen Fertigungsschritt benötigt werden. Ein Blättern und Suchen in einer umfassenden Fertigungsdokumentation entfällt. Verfügt ein Arbeitsplatz mit interagierendem Werkerassistenzsystem z. B. über ein zusätzliches Pick-by-Light-System, das an einem Regalsystem angebracht ist, trägt dies zur weiteren Effizienzsteigerung bei. Angesteuert über die Werkerassistenz-Software wird beim jeweiligen Montageschritt das passende Regalfach angezeigt, aus dem die benötigten Komponenten zu entnehmen sind. So wird der Mitarbeitende in der Fertigung Schritt für Schritt durch die Klemmenleistenerstellung geleitet. Die Verwendung eines Werkerassistenzsystems reduziert Suchzeiten und Fehlerquellen und steigert somit die Effizienz signifikant. Zudem können auch angelernte Arbeitskräfte die Montagetätigkeiten durchführen.
Anforderungen an die Markierung
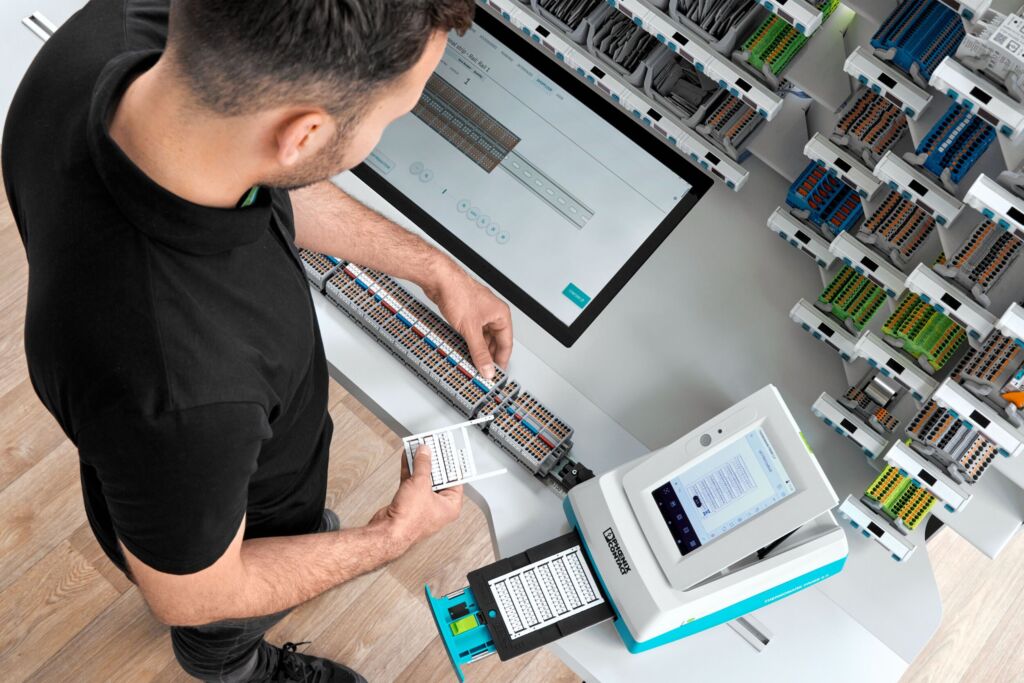
Nachdem die Tragschiene Schritt für Schritt bestückt wurde, erfolgt deren Kennzeichnung. Eine eindeutige, gut sichtbare und dauerhafte Kennzeichnung sorgt für Sicherheit und vereinfacht Arbeitsabläufe. Alle Arbeitsprozesse entlang des Produktlebenszyklus eines Schaltschranks lassen sich effizienter durchführen, wenn die Komponenten einheitlich beschriftet sind. Bis zu 30 Prozent der gesamten Produktionsdauer eines Schaltschranks entfallen allein auf das Bedrucken, Vereinzeln und Montieren von Markierungen. Um den Kennzeichnungsprozess optimal zu unterstützen, bietet Phoenix Contact ein umfangreiches und aufeinander abgestimmtes Produktportfolio mit Kennzeichnungslösungen für jede Applikation. Dies umfasst vielseitige Beschriftungsmaterialien für unterschiedliche Anwendungsbereiche sowie intuitive Markierungssysteme. Mit dem Angebot verschiedener Kennzeichnungstechnologien wird die Beschriftung durch flexiblen Thermotransferdruck, vielseitigen UV-Inkjetdruck oder widerstandsfähige Laserdirektbeschriftung ermöglicht.
Vereinfachung des
Kennzeichnungsprozesses mithilfe von Werkerassistenzsystemen